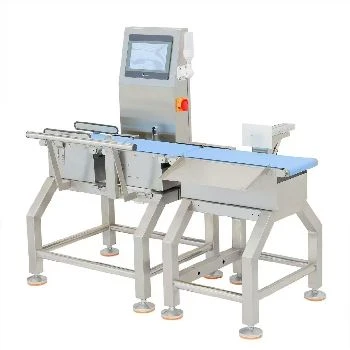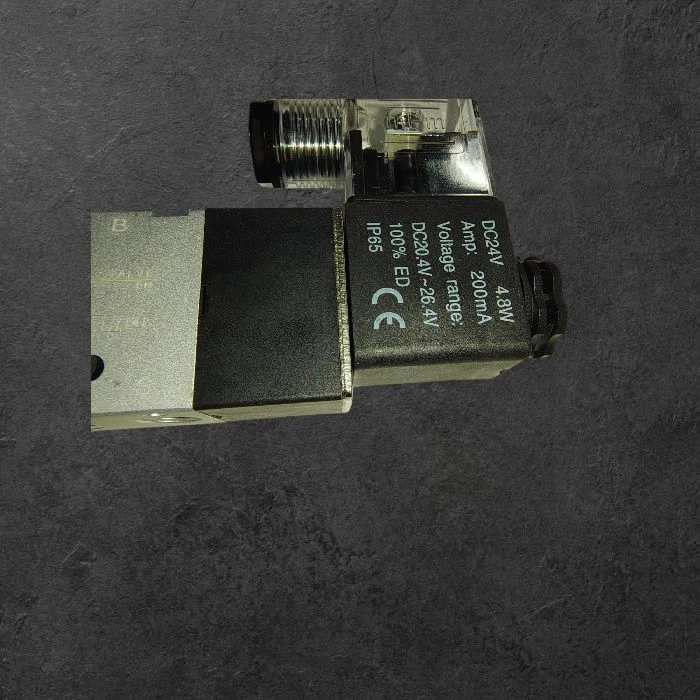
Kako pravilno nastavimo čas pnevmatskega izmeta izdelkov?
Kako pravilno nastavimo čas pnevmatskega izmeta izdelkov?
Če izmetnik zgreši izdelek, ni vedno kriva programska zakasnitev. Enako pomembni so dejanska hitrost traku, odziv ventila, hod cilindra in čas zaznave.
Pnevmatski izmet običajno prejme ukaz šele po tem, ko kontrolni sistem ugotovi, da izdelek ni ustrezen. Med trenutkom meritve in položajem izmeta nastane transportni čas. Krmilnik mora upoštevati hitrost, razdaljo in zakasnitev mehanskih komponent ter ohraniti povezavo z natančno pravim izdelkom.
Postopek po korakih
- Izmerite razdaljo. Določite položaj referenčne zaznave izdelka, merilnega območja in izmetnika. Jasno opišite, na kateri senzor se časovna enačba nanaša.
- Izmerite hitrost izdelka. Pri približno konstantni hitrosti uporabite izmerjeno hitrost traku. Če nastajajo zdrsi ali pospeševanja, raje uporabite enkoder oziroma drugo pozicijsko sledenje.
- Izračunajte začetni transportni čas. Osnovno pravilo je t = razdalja / hitrost. Če je razdalja 0,30 m in hitrost 0,50 m/s, je transportni čas približno 0,60 s. To še ni končna zamuda ukaza.
- Izmerite odziv ventila in cilindra. Čas do dejanskega kontakta z izdelkom vključuje odziv elektromagnetnega ventila, tlak, pretok, dolžino cevi in mehansko gibanje.
- Nastavite trajanje impulza. Ventil mora ostati aktiviran toliko časa, da cilinder varno izvrši hod in se vrne, brez nepotrebnega posega v naslednji izdelek.
- Vključite sledenje izdelkom. Ob več izdelkih med senzorjem in izmetnikom potrebujete vrsto odločitev ali pozicijsko sledenje, da zavrnete pravilen kos.
- Izvedite ponovljive preizkuse. Opravite več deset prehodov, pri različnih hitrostih in različnih razmikih med izdelki. Merite pravilnost izmeta ter nesprejemljive napačne zavrnitve.
- Preverite obnašanje ob napaki. Določite, kaj se zgodi ob izpadu ventila, tipala, zraka ali krmilne komunikacije. Pri kritičnih primerih se sistem varno ustavi.
Kaj pomeni pozitiven ali negativen popravek zakasnitve?
Programska zakasnitev pogosto pomeni, kdaj po senzorju prižgemo ventil. Če se izmet izvede prepozno, je treba preveriti vse časovne komponente, ne le slepo zmanjšati čas. Napačna nastavitev lahko zadene naslednji izdelek.
Zakaj je kakovost stisnjenega zraka pomembna?
Prenizek tlak, puščanje cevi ali zamašen regulator lahko podaljšajo odziv cilindra. Najprej stabilizirajte pnevmatiko, nato umerite čase. Mehanska okvara se ne rešuje z večanjem trajanja impulza v nedogled.
Primer validacije v proizvodnji
Pripravite npr. deset označenih kosov, od tega nekaj NOK, in preizkusite več ciklov zapored. Za vsak krog preverite, ali je izvržen samo predvideni kos, in zabeležite zakasnitev, hitrost ter število napak. Pri spremembi ventila, cevi ali tlaka test ponovite.
Najpogostejše napake
- Računanje časa na osnovi nominalne hitrosti motorja namesto hitrosti izdelka.
- Neupoštevan mehanski odziv ventila in cilindra.
- Ni vrste odločitev za več hkrati prisotnih izdelkov.
- Izmetni impulz poseže v naslednji izdelek.
- Zakasnitev se spreminja namesto odprave netesnosti ali vibracij.
Kako vam lahko pomaga Svet Črnil?
Če avtomatski izmet na vaši liniji deluje nezanesljivo, lahko v Svetu Črnil pregledamo pot senzor–krmilnik–ventil–cilinder. Pošljite razdalje, hitrost traku, model ventila in posnetek delovanja; pripravimo izhodiščno nastavitev in postopek dinamičnega testa.
Strokovni vir: SMC – Pneumatic fittings, tubing and operating precautions. Vedno preverite specifikacijo konkretnega izdelka in pogoje uporabe.