Zakaj potrebujemo flux pasto pri spajkanju in kako spajka omoči blazinice?
Zakaj potrebujemo flux pri spajkanju?
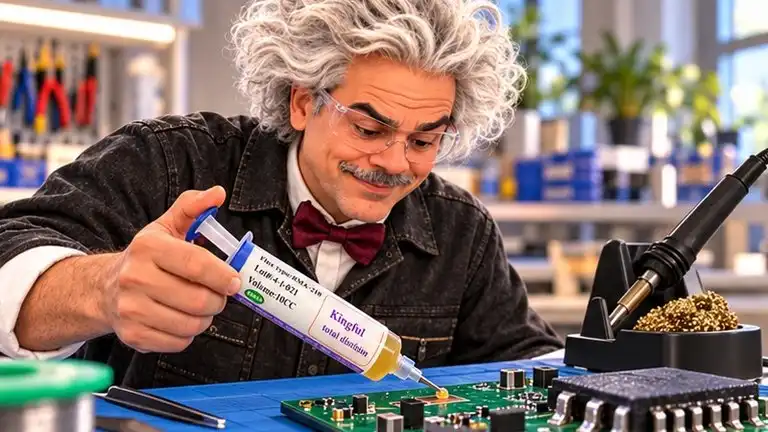
Na kovini nastajajo oksidi, ki ovirajo neposreden stik tekoče spajke s kovinsko površino. Aktivne sestavine primernega fluxa pomagajo odstraniti te ovire. Ob zadostnem prenosu toplote lahko spajka površino omoči in oblikuje spoj. Prav to ponazori Andrejštajnov makro prizor.
Kaj pomeni, da se cin lepo razleze?
V pogovoru rečemo cin, pravilneje pa govorimo o spajki, pogosto zlitini s kositrom. Pri omočenju se tekoča spajka razporedi po primerni kovinski površini in okoli priključka. Površinske in medfazne sile določajo obliko roba oziroma meniskusa. Flux pomaga pripraviti površino; sam ne nadomesti pravilne temperature, čiste konice in primerne količine spajke.
Zakaj nastane kroglica ali mostiček?
Vzrok za slabo omočenje so lahko umazanija, oksidi, neprimerna površina ali premalo toplote v spoju. Preveč spajke in neprimeren način dela lahko ustvarita mostiček med sosednjima priključkoma. Dodajanje vedno več fluxa ni univerzalna rešitev: preverite čistost, konico, segrevanje in odmerjanje.
Ali je flux isto kot spajkalna pasta?
Ne. Flux pasta je talilo oziroma pomožno sredstvo. Spajkalna pasta vsebuje kovinski prah spajke in flux. Fotografirani KINGBO RMA-218 je označen kot flux in sam ne predstavlja kovinskega polnila spoja.
Ali moram ostanke očistiti?
Odvisno od konkretnega fluxa, procesa in namena vezja. Tudi oznaka no-clean ne pomeni, da ostankov ni. Režima čiščenja ne sklepamo samo iz oznake RMA-218: upoštevajte tehnične podatke dobavljene serije, občutljivost vezja in zahteve pred nanosom zaščitnih premazov.
Kako delam varno?
Uporabljajte ustrezno odsesavanje pri mestu spajkanja, glave ne držite v dimu in konice ne pregrevajte. Vezje naj bo odklopljeno. Brizga in aplikator sta namenjena tehnični uporabi.
Video, izdelek in 3D-model
Flux pasta KINGBO RMA-218 10 ml · 3D-ogled in CAD-paket za 0,50 €
Video v dokumentaciji izdelka je AI-animacija za razlago omočenja, ne primerjalni preizkus ali dokaz zmogljivosti izdelka.
Strokovni viri
- TWI: omočenje pri ročnem spajkanju
- TWI: vloga fluxa pri popravilih vezij
- Kester: ostanki fluxa in pomen no-clean
- HSE: odsesavanje pri spajkanju
Viri pojasnjujejo splošna načela; niso tehnični list konkretne serije KINGBO.
Povezana razlaga: Kako uporabiti mini črpalko 5 V za slap v jaslicah?
Video: Andrejštajn: flux pasta in omočenje spajkalnih blazinic
